


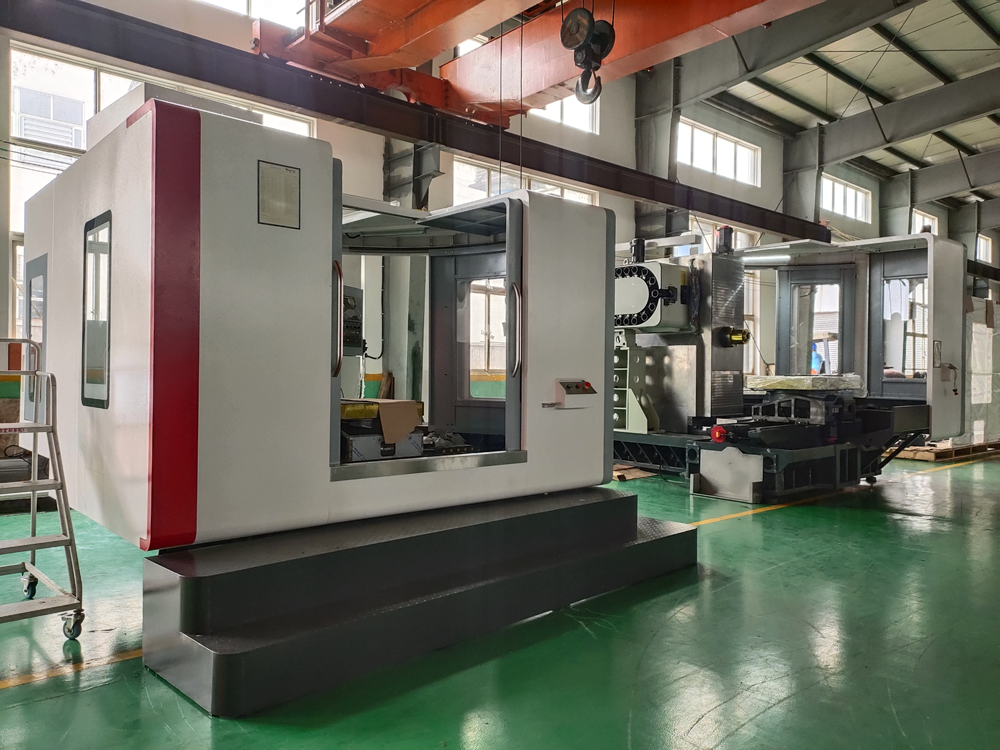
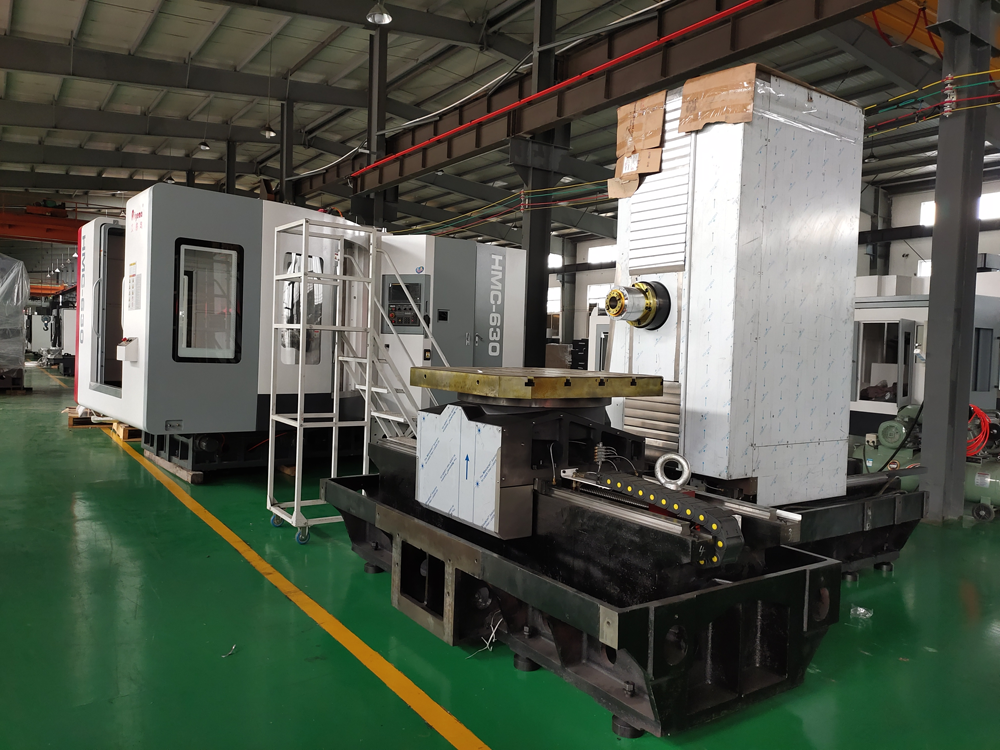
Seehorisontaalne töötluskeskussobib keeruka kujuga osade, paljude töötlemismaterjalide, kõrgete nõuete, mitut tüüpi tavaliste tööpinkide ja arvukate protsessiseadmete töötlemiseks ning mitmekordseks kinnituseks ja reguleerimiseks töötlemise lõpuleviimiseks.
Peamised töötlemisüksused on järgmised:
Osad, millel on nii tasapinnad kui ka augud
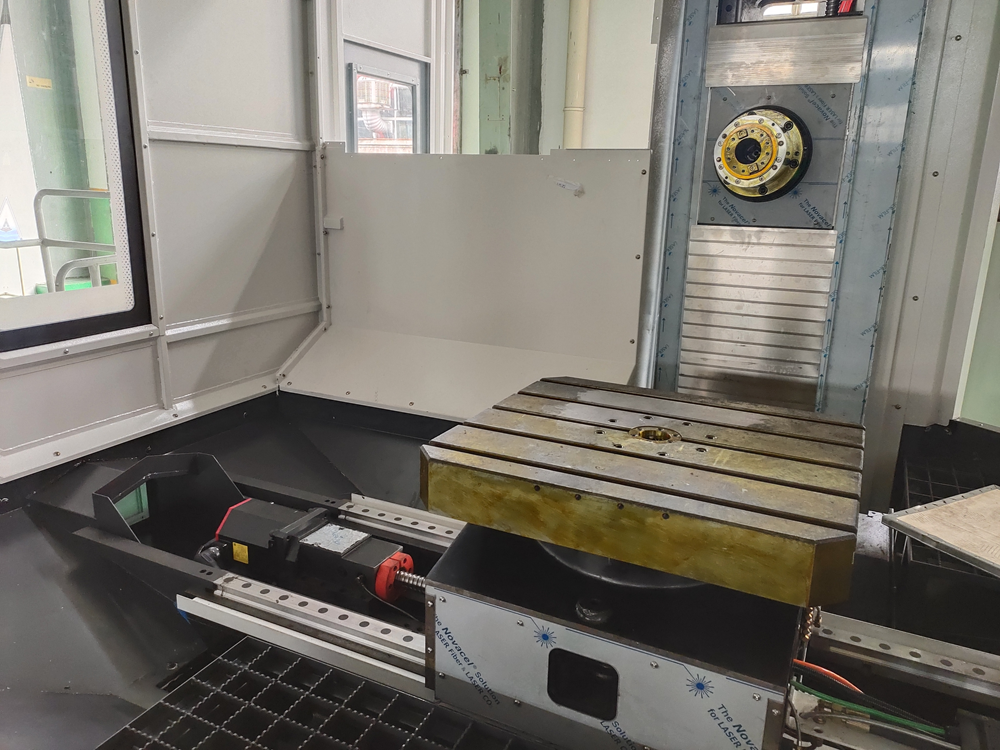
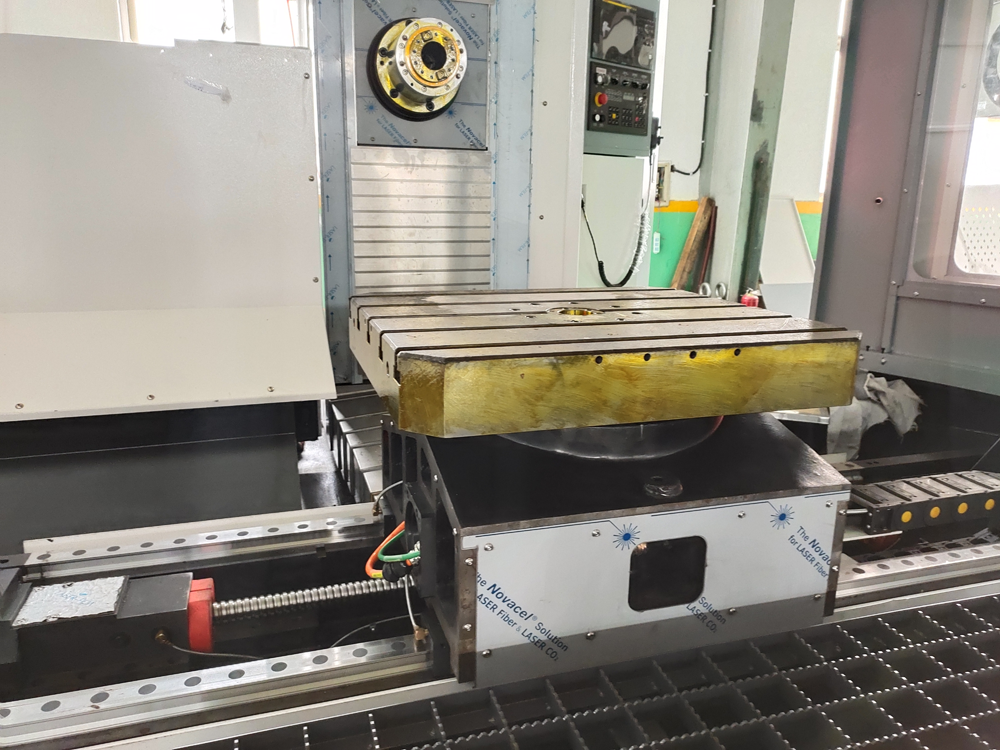
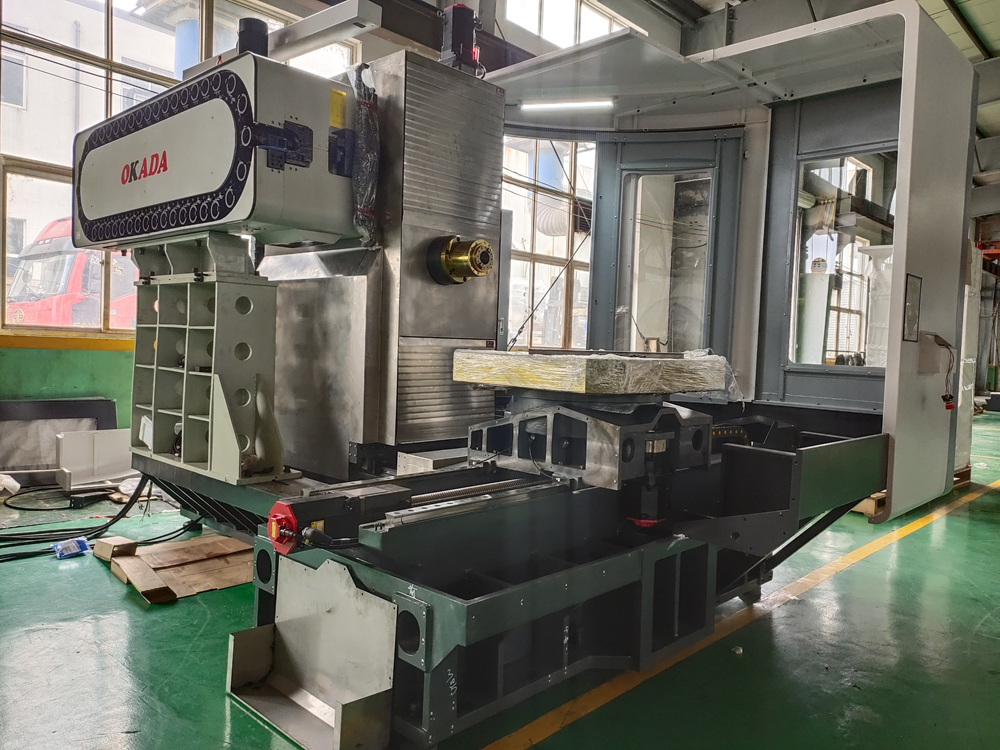
Kahe laua horisontaalnemehaaniline keskusomab automaatset tööriistavahetajat. Ühe paigaldusega saab see lõpule viia detaili pinna freesimise, puurimise, sisetreimise, hõõritsemise,freesimine ja keermestamineaukude süsteemist. Töödeldavad detailid võivad asuda ühel tasapinnal või erinevatel tasapindadel. Seetõttu on töötluskeskuse töötlemisobjektideks detailid, millel on nii tasapind kui ka aukude süsteem, ning levinumad on kasti tüüpi detailid ning plaadi-, hülsi- ja plaaditüüpi detailid.
1. Karbikujulised detailid. Karbikujulisi detaile on palju. Üldiselt on vaja mitmepunktilist avasüsteemi ja tasapinnalist töötlemist. Täpsusnõuded on kõrged, eriti kuju ja asukoha täpsus on ranged. Tavaliselt on vaja freesimist, puurimist, laiendamist, puurimist, hõõritsemist, süvistamist ja keermestamist. Töötlemisetappide ootamiseks on vaja palju tööriistu, tavaliste tööpinkide töötlemine on keeruline, tööriistakomplektide arv on suur ja täpsust pole lihtne tagada. Töötlemiskeskuse viimase paigaldusega saab tavalise tööpingi protsessi sisust lõpule viia 60–95%. Detailide täpsus on hea, kvaliteet stabiilne ja tootmistsükkel lühike.
2. Kettad, hülsid ja plaadiosad. Selliste osade otspindadel on tasapinnad, kumerad pinnad ja augud ning mõned augud on sageli jaotatud radiaalsuunas. Vertikaalne töötluskeskus tuleks valida ketta-, hülsi- ja plaadiosade jaoks, mille töödeldavad osad on koondunud ühele otsapinnale, ja horisontaalne töötluskeskus tuleks valida osade jaoks, mille töödeldavad osad ei ole pinnal samas suunas.
3. Erikujuliste detailide all peetakse silmas ebakorrapärase kujuga osi, näiteks kronsteine ja nihutuskahvleid. Enamik neist on punktide, joonte ja pindade segatöötlus. Ebakorrapärase kuju tõttu saavad tavalised tööpingid töötlemiseks kasutada ainult protsessi hajutamise põhimõtet, mis nõuab rohkem tööriistu ja pikemat tsüklit. Töötlemiskeskuse mitmejaamalise punktide, joonte ja pindade segatöötluse omadusi kasutades saab lõpule viia enamiku või isegi kõik protseduurid.
Postituse aeg: 13. detsember 2021