


Raami mõlemal küljel ratastega telgi nimetatakse ühiselt auto telgedeks ja veovõimega telgi nimetatakse üldiselt telgedeks. Nende kahe peamine erinevus seisneb selles, kas telje (telje) keskel on ajam. Selles artiklis nimetatakse veoseadmega auto telge auto teljeks ja veovõimeta sõidukit auto teljeks, et erinevust näidata.
Logistika ja transpordi kasvava nõudlusega muutub autotelgede, eriti haagiste ja poolhaagiste paremus professionaalses transpordis ja erioperatsioonides üha ilmsemaks ning turunõudlus on märkimisväärselt suurenenud.
See tehnoloogiaanalüüs telje töötlemisprotsessi kohta loodetavasti aitab klientidel valida sobivama CNC-masina.
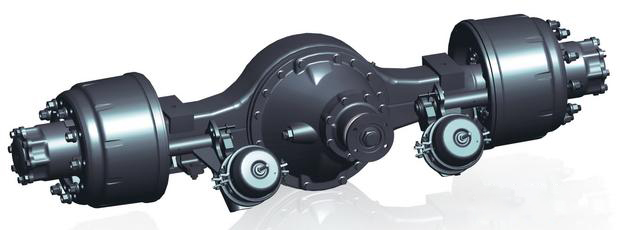
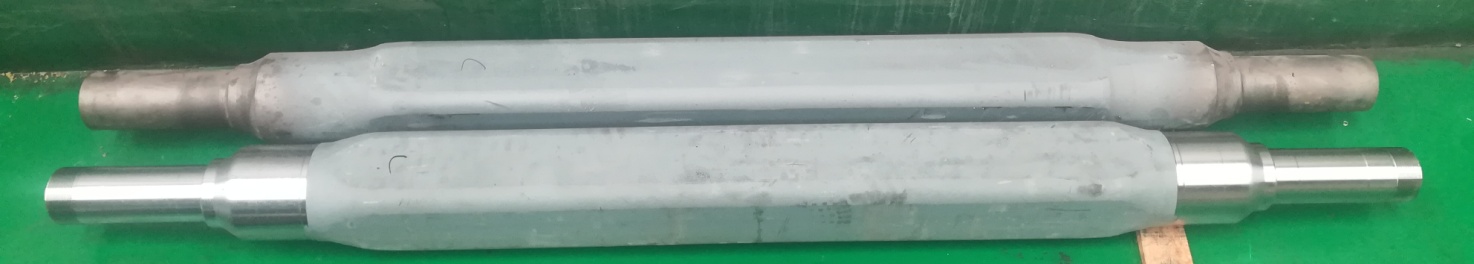
Auto kogutelje uus tootmisprotsess:
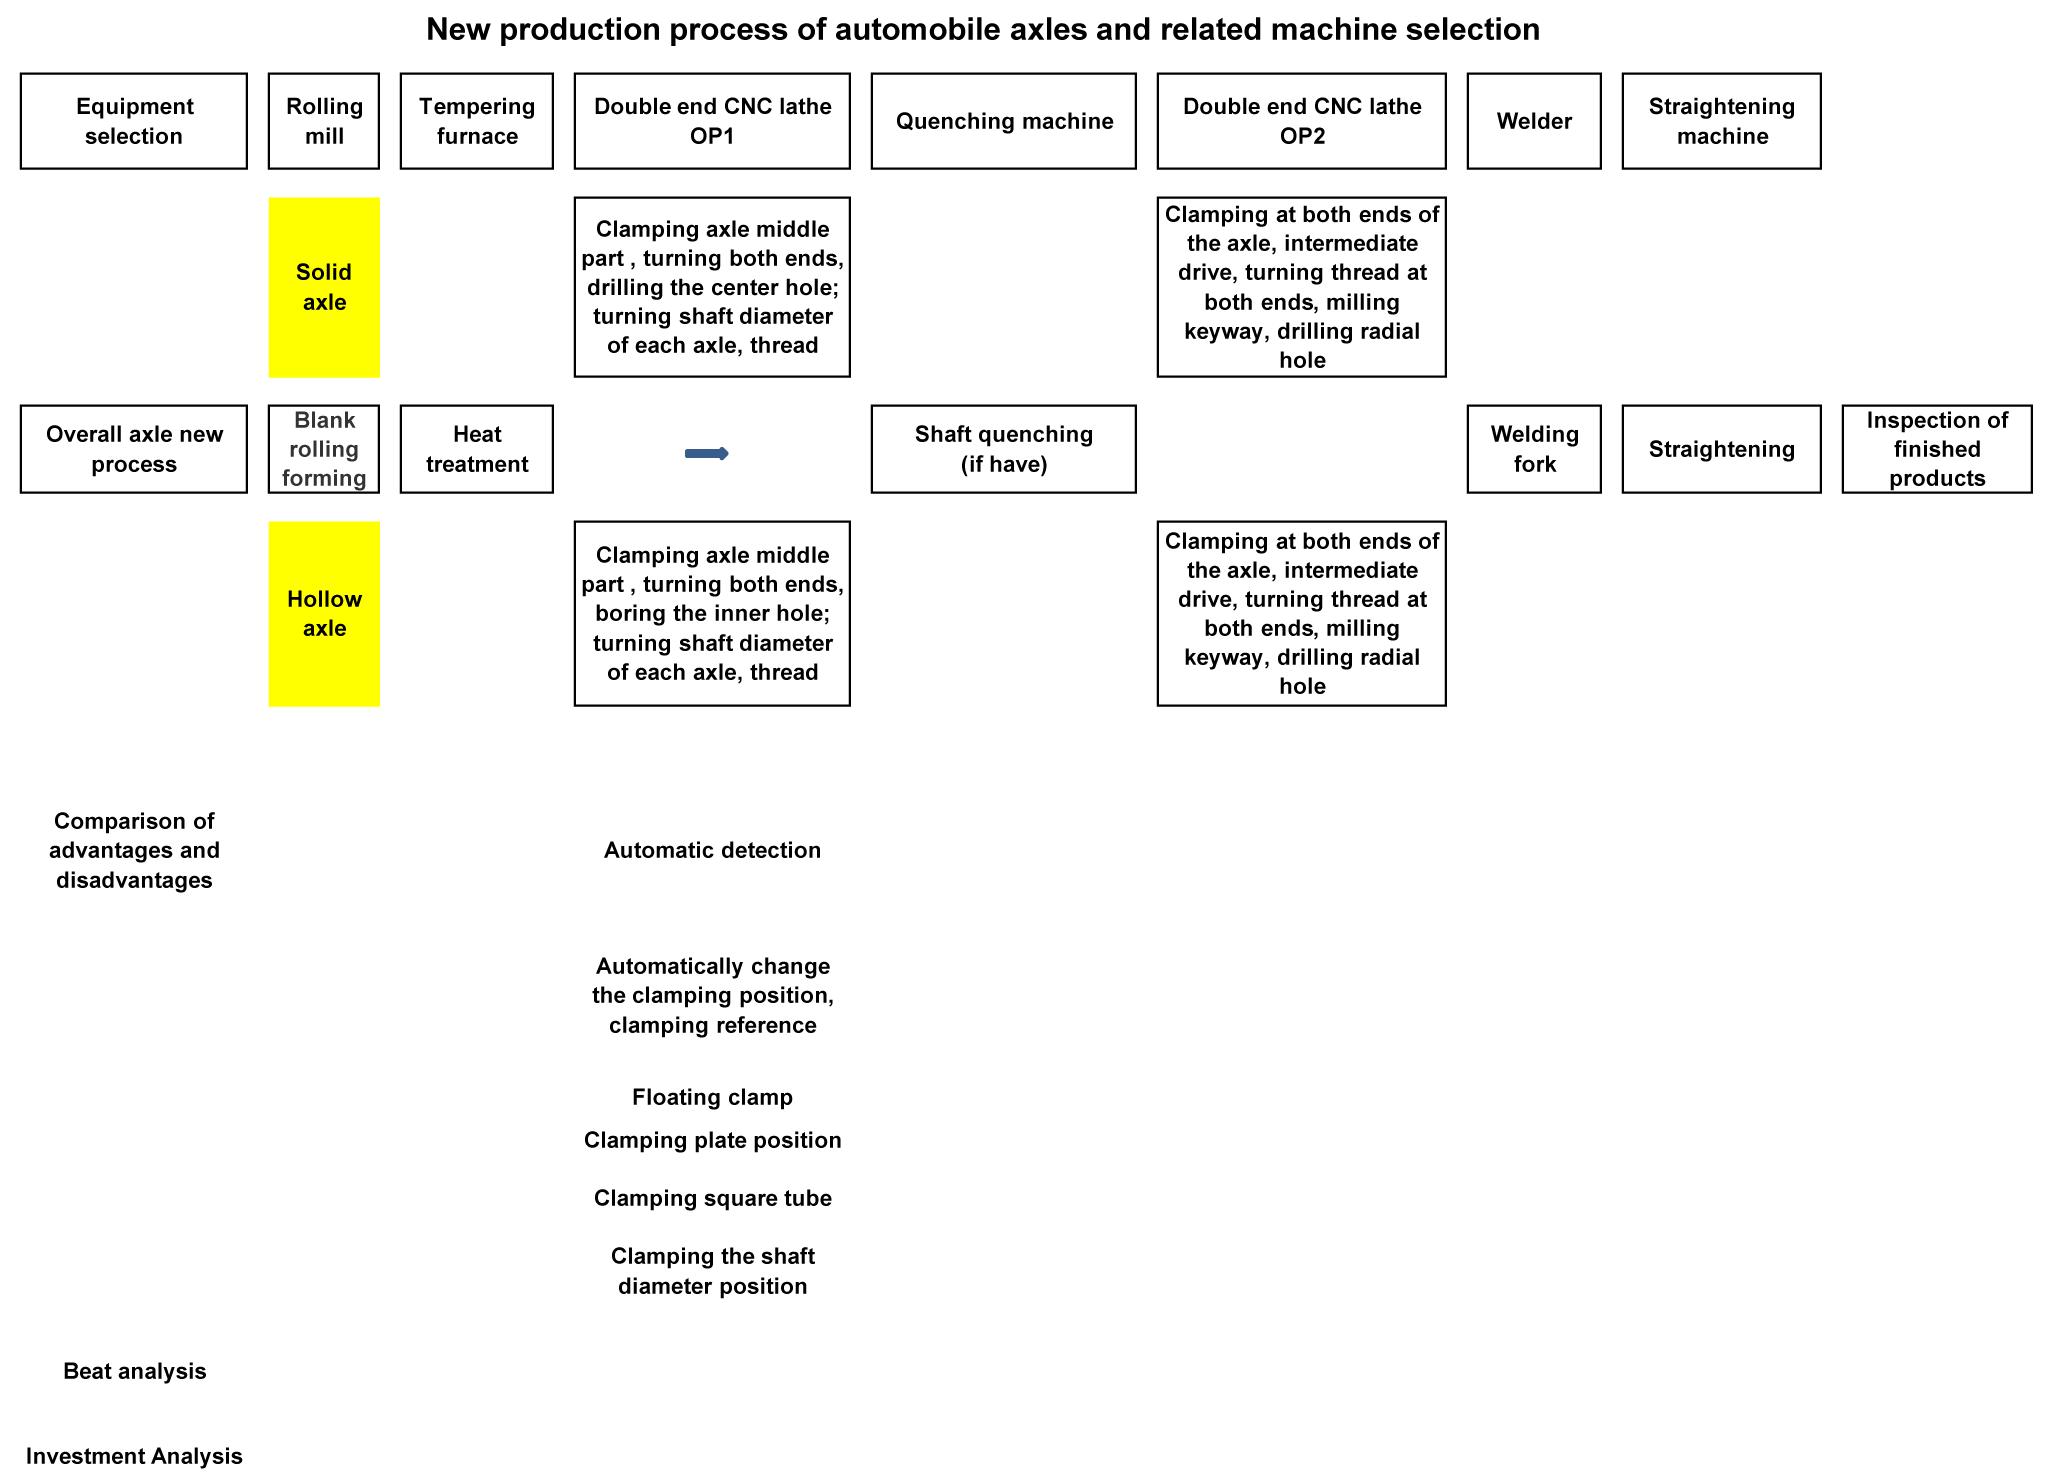
Uue tootmisprotsessi tulemusena saab kahe otsaga CNC-treipingi OP1 abil asendada freespinki (täistelg) või kahepoolset puurpinki (õõnestelg) koos CNC-treipingiga, traditsioonilise OP1 freesimise, OP2, OP3 treimisjärjestuse ning isegi OP5 puurimise ja freesimise.
Täistelgede puhul, mille võlli läbimõõt ei vaja karastamist, saab kogu töötlemise teostada ühe seadistusega, sealhulgas võtmesoonte freesimise ja radiaalsete aukude puurimise. Õõnestelgede puhul, mille võlli läbimõõt ei vaja karastamist, saab tööpingis realiseerida automaatse konversioonikinnituse standardi ja töötlemise teostada ühe tööpingiga.
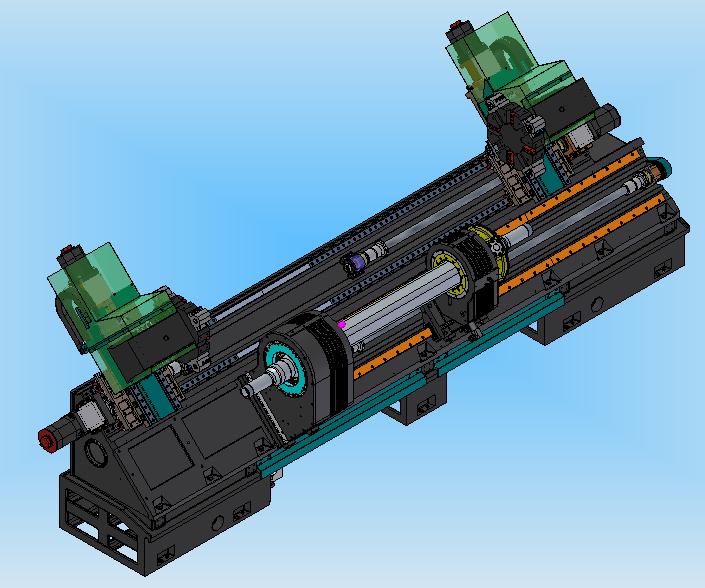
Kahe otsaga telgede spetsiaalsete CNC-treipinkide valimine telgede töötlemiseks lühendab oluliselt töötlemisteed ning vähendab ka valitud tööpinkide tüüpi ja kogust.
Uue protsessivaliku masina eelis ja omadus:
1) Protsessi koondamine, tooriku kinnitusaja lühendamine, abitöötlusaja lühendamine ning samaaegse töötlemistehnoloogia kasutamine mõlemas otsas parandab oluliselt tootmise efektiivsust.
2) Ühekordne kinnitus, samaaegne töötlemine mõlemas otsas parandab telje töötlemise täpsust ja koaksiaalsust.
3) Lühendada tootmisprotsessi, vähendada detailide käivet tootmiskohas, parandada koha kasutamise efektiivsust ning aidata kaasa tootmise korralduse ja juhtimise parandamisele.
4) Tänu suure tõhususega töötlemisseadmete kasutamisele saab selle varustada laadimis- ja mahalaadimisseadmete ning salvestusseadmetega, et saavutada täielikult automatiseeritud tootmine ja vähendada tööjõukulusid.
5) Töödeldav detail on kinnitatud vaheasendisse, kinnitus on usaldusväärne ja tööpingi lõikamiseks vajalik pöördemoment on piisav ning saab teostada suurt treimist.
6) Tööpink saab olla varustatud automaatse tuvastusseadmega, eriti õõnes telje jaoks, mis tagab telje ühtlase paksuse pärast töötlemist.
7) Õõnestelgede puhul, kui OP1 sekventseerija mõlema otsa sisemised augud on valmis, kasutab traditsiooniline klient ühte otsa klambri tõstmiseks ja teist otsa tagapuki abil tooriku pingutamiseks treimiseks, kuid sisemise augu suurus on erinev. Väiksema sisemise augu puhul on pingutusjäikus ebapiisav, ülemine pingutusmoment on ebapiisav ja efektiivset lõikamist ei ole võimalik teostada.
Uue kahepoolse treipingi puhul, õõnesteljel, lülitab masin automaatselt kinnitusrežiimi, kui sõiduki mõlema otsa sisemised augud on valmis: kahte otsa kasutatakse tooriku pingutamiseks ja keskmine ajam liigutab toorikut pöördemomendi edastamiseks.
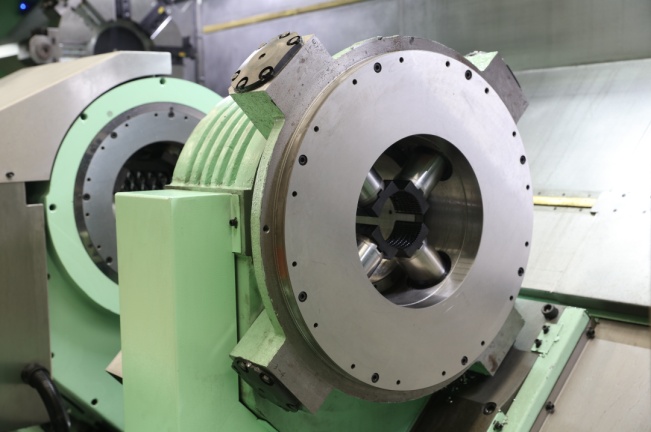
8) Sisseehitatud hüdraulilise kinnitusdetailiga pöördpead saab masina Z-suunas liigutada. Klient saab vastavalt vajadusele hoida asendit keskmises kandilises torus (ümar toru), põhjaplaadi asendis ja telje võlli läbimõõdu asendis.
Järeldus:
Eeltoodud olukorda arvestades on autotelgede töötlemisel kahe otsaga CNC-treipinkide kasutamisel traditsiooniliste protsesside ees olulisi eeliseid. See on täiustatud tootmistehnoloogia, mis võib tootmisprotsessi ja masina struktuuri osas asendada traditsioonilisi tööpinke.
Postituse aeg: 15. märts 2021